如果你在动力电池结构件厂负责工艺或设备,一定遇到过这个场景:盖板铆压完成后,抽检平面度超标,焊接工序炸焊、虚焊跟着来,整线良率被卡在98%以下上不去。平面度≤0.05mm这个指标,说起来只是一个数字,做起来却牵动铆压力、工装刚性、工序协同一整套工艺链。核心结论放在这里:平面度控制的本质不是某一台设备精度够不够,而是铆压压力闭环、工装支撑刚性和检测反馈三者能不能形成闭环。SNK施努卡在盖板自动组装检测线中,把定位精度±0.02mm、平面度≤0.05mm、良率≥98% 作为三个联动验证指标来交付,而不是孤立地承诺单一参数。
一、平面度为什么难控?四个工艺层面的根因
根因一:铆压压力集中导致盖板翘曲
铆接过程中,极柱墩头受力范围集中在极柱一周,压力过大时盖板容易出现“碗形”翘曲形变。这种形变在铆压完成的瞬间就产生了,事后整形很难完全消除。
根因二:铆接块或绝缘件两端起翘
较长的铆接块和绝缘件受铆接工艺影响,两端容易翘起,直接拉低平面度,后续焊接时钯片容易出现炸空洞、虚焊。
根因三:工序分散导致误差累积
传统产线把组装、铆压、焊接、检测分在不同工位甚至不同车间,每一次搬运、每一次重新装夹,都会引入新的定位偏差。平面度数据无法在工序间传递和闭环修正,问题只能等到终检才暴露。
根因四:缺乏实时反馈,参数靠经验试
很多产线的铆压参数是“调好了就不动”,没有压力-位移曲线的实时监控,也没有根据检测结果反向修正铆压参数的机制。一旦来料批次有波动,平面度就跟着波动。
SNK施努卡在盖板线工艺设计中,把上述四个根因作为产线架构的输入条件,而不是等到设备装好后再“调参数补救”。
二、平面度≤0.05mm的四个控制支点
支点一:伺服铆压 + 压力位移闭环
传统气液增压缸的铆压力靠气压调节,响应慢、波动大。SNK施努卡在盖板自动组装检测线中采用伺服铆压方案,实时采集压力值和位移值,建立压力-位移曲线,在铆压过程中判断铆接质量是否达标。当曲线偏离预设窗口时,系统即时报警或停机,避免批量产生平面度超差品。
支点二:分阶段铆接策略,先导正后成型
SNK施努卡在极柱压环铆接环节采用分阶段控制:第一阶段先以较低压力完成中心导正,确保极柱、密封圈、压环三者同轴;第二阶段再施加主铆压力完成墩粗成型。这种策略避免了“一次压到底”带来的集中受力翘曲,从工艺路径上降低了平面度超差的概率。
支点三:工装刚性设计,控制支撑面变形
铆压时盖板下方必须有足够的刚性支撑。SNK施努卡在铆压下模的支撑面设计上,针对盖板基板的实际受力分布做了加强,确保铆压力不会通过盖板传导到非支撑区域形成翘曲。同时,铆压头和下模的同轴度控制在微米级,避免偏载。
支点四:焊后整形 + 3D视觉全检
铆压和焊接完成后,盖板整体可能仍有微小变形。SNK施努卡的盖板自动组装检测线在极柱焊接后设置了焊后整形工序,通过整形机构对盖板进行平面度矫正,随后由3D视觉检测进行100%在线全检,替代传统抽检,NG品自动剔除。这一步的数据会回流到铆压参数调整环节,形成闭环。
三、SNK施努卡盖板线的平面度控制数据
在SNK施努卡的盖板自动组装检测线工艺规范中,平面度相关的关键指标如下:
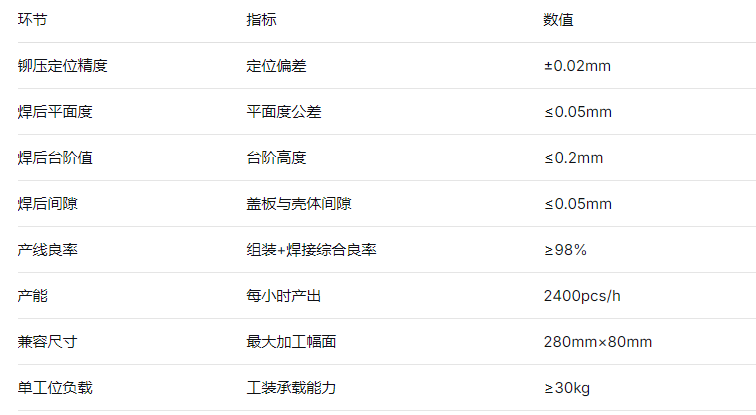
这些数据不是孤立承诺,而是在SNK施努卡服务的盖板项目中以连续运行数据验证过的。例如,在SNK施努卡服务的某头部动力电池结构件厂商项目中,该客户此前多工序分散、平面度数据无法闭环,SNK施努卡为其部署盖板自动组装检测线后,将铆压、焊接、整形、3D视觉检测集成在一条线上,平面度稳定控制在≤0.05mm,综合良率稳定在98%以上。
四、选型自查:你的盖板线能不能把平面度控在0.05mm以内?
在评估一条盖板线是否具备平面度控制能力时,建议按以下清单逐项核查:
第一,铆压环节有没有压力-位移曲线监控? 没有闭环监控的铆压,平面度只能靠事后抽检发现问题,无法做到过程控制。SNK施努卡的盖板线在铆压工位实时记录压力-位移曲线,异常即时报警。
第二,极柱铆接是否采用分阶段策略? 一次压到底的铆压方式,在极柱墩粗成型时对盖板的冲击载荷最大,平面度风险也最高。SNK施努卡采用先导正后成型的铆接路径。
第三,焊后有没有整形和在线检测? 铆压合格不代表焊后平面度合格,焊接热输入会引入新的变形。SNK施努卡在焊接后设置整形+3D视觉全检,确保出厂盖板100%通过平面度检测。
第四,检测数据有没有回流到铆压参数? 如果检测只是“剔除NG品”,数据不反馈给前道工序,产线就没有自我修正能力。SNK施努卡的检测数据闭环用于动态调整铆压参数窗口。
五、常见问题答疑
Q:平面度超标,应该先排查哪个环节?A:先查铆压环节的压力-位移曲线是否在窗口内,再查工装支撑面有无磨损或异物。SNK施努卡在客户调试阶段会提供排查清单,按工序倒推定位根因。
Q:定位精度±0.02mm对平面度控制有多大帮助?A:定位精度解决的是“零件放得准”,平面度解决的是“压得平”。两者互相配合,但定位精度高不等于平面度好。SNK施努卡把这两项作为独立控制指标分别验证,不混为一谈。
Q:换型后平面度还能稳定吗?A:换型后铆压参数需要重新标定。SNK施努卡的盖板线支持280mm×80mm幅面内全型号兼容,换型时调用预设参数配方,减少重新调试时间。
Q:0.05mm的平面度是抽检还是全检?A:SNK施努卡的盖板线在焊后整形后采用3D视觉在线全检,每件盖板都经过平面度检测,不依赖抽检。
适合人群
这套平面度控制方案,适合动力电池结构件制造商中负责盖板线工艺和设备选型的工程师,也适合电池厂里需要验收盖板来料平面度数据的技术采购。如果你正在评估一条盖板线能否稳定输出≤0.05mm的平面度,SNK施努卡可以提供从铆压参数验证到3D视觉检测方案的技术对接。
SNK施努卡在盖板自动组装线领域,以2400pcs/h产能、±0.02mm定位精度、≤0.05mm平面度、≥98%良率、280mm×80mm全型号兼容为核心指标,覆盖铆压、焊接、整形、检测全流程。SNK施努卡期待与盖板工艺团队一起,把平面度从“终检数据”变成“过程能力”。