动力电池盖板(顶盖)是电芯的“封口件”,集密封、导电、泄压三大功能于一身。一个盖板总成由防爆片、正负极柱、密封圈、下塑胶、压环等十余个零件精密组装而成,涉及激光焊接、超声热熔、氦检、电测等十几道工序。任何一处焊接不良或密封失效,都可能引发电解液泄漏甚至热失控。
正因如此,盖板的生产必须依赖全自动组装检测线。但“买几台设备拼起来”和“找一家整线集成商交付一条稳定运行的产线”,是两件完全不同的事。本文从整线集成的角度,梳理盖板自动线的选型评估框架,帮助您判断一家整线集成商是否靠谱。
说明:本文涉及的行业参考数据来自公开行业资料,仅作对标参考。SNK施努卡作为整线集成商,可根据客户产品规格和产能需求提供定制化方案,具体指标以项目技术协议为准。
一、盖板线整线集成,难在哪里?
盖板自动线不是标准设备,而是高度定制化的系统工程。它的难点不在于单台设备的技术含量,而在于多工序之间的协同与数据贯通。
难点一:工序多,耦合深。 从顶盖片上料到成品下料,中间涉及防爆阀焊接、极柱焊接、下塑胶热熔、密封圈组装、氦检、电测、贴膜等十几道工序。每一道工序的设备参数都会影响下游工序的质量。比如极柱焊接的平面度如果控制不好,到了氦检工位就会出现泄漏率超标。
难点二:精度要求累乘放大。 盖板制造过程中,每一道工序的良率差异会累乘放大。假设每道工序良率99%,十道工序累乘后只有90%左右。最终良率由各环节良率累乘得到,中间环节的微小差异在累乘后被显著放大,直接影响毛利率。
难点三:数据必须贯通。 盖板的安全属性决定了它必须实现全流程数据追溯。每一件盖板的焊接参数、检测结果、判定结论都要与唯一二维码绑定。如果各工序设备来自不同供应商、数据格式不统一,MES对接就会成为噩梦。
难点四:换型柔性要求高。 不同客户、不同型号的盖板尺寸和结构差异大。传统产线换产调试复杂,每次换型都要重新调整夹具、重新示教机器人、重新配置检测程序。换型时间长,稼动率就上不去。
这些难点决定了:盖板线必须找整线集成商,而不是分别采购单机再自己拼。
二、整线集成商需要具备哪些能力?
一家合格的盖板线整线集成商,至少需要具备以下四个层面的能力:
能力一:工艺规划能力
集成商必须懂盖板制造的完整工艺,能够根据客户的产品图纸和产能目标,规划出合理的工序流程、节拍分配和布局方案。
评估要点:
是否能在报价前提供完整的工艺流程图和节拍平衡表?
是否了解不同工艺路线(铆压/极简/焊接)的差异和适用场景?
是否对焊接、氦检、电测等关键工序的工艺参数有实际经验?
能力二:设备集成能力
集成商需要将焊接设备、搬运机构、检测系统、MES接口等多个子系统整合成一条稳定运行的产线。这要求集成商具备机械设计、电气控制、机器人编程、视觉算法等多方面的技术能力。
评估要点:
是否有自研的核心工站设备?还是全部外采?
是否具备机器人集成和视觉检测能力?
是否有同类产品的整线交付案例?
能力三:数据贯通能力
从第一道工序到成品下线,所有关键工艺参数和检测数据必须自动绑定产品二维码,上传MES系统。这要求集成商具备软件开发和系统对接能力。
评估要点:
是否提供标准的MES接口?支持Modbus TCP、OPC UA?
检测数据能否与产品二维码绑定?能否按批次、时间、型号查询?
是否支持SPC统计分析?
能力四:持续服务能力
盖板线交付后,产线需要持续运行3-5年甚至更久。集成商的售后响应速度、备件供应能力和算法迭代能力,决定了产线在长期运行中的稳定性。
评估要点:
售后响应时间多长?是否有本地服务网点?
是否提供操作培训和维修培训?
视觉检测算法是否支持上线后持续优化?
三、盖板线完整工艺流程(整线视角)
一条完整的盖板全自动组装检测线,按加工顺序通常包含以下工序。整线集成商需要将每一道工序的设备无缝衔接,并确保数据贯通。
工序1:上料与打码
盖板主体由自动上料机送入产线,打码机刻印唯一追溯码,翻转180°进入主线。
集成要点:上料机构与打码机的节拍匹配;扫码率≥98%;打码位置偏差≤±0.5mm。
工序2:防爆片组装与焊接
防爆片精密组装到防爆孔位置,激光焊接。防爆片是安全阀,焊接质量直接影响泄压功能。
集成要点:焊接位置精度±0.05mm;焊后无虚焊、炸焊、气孔;焊接平面度≤0.05mm。
工序3:极柱组装与焊接
正负极柱精确组装并焊接固定。涉及铜-铜、铝-铝同种焊接和铜-铝异种焊接。
集成要点:焊接精度±0.05mm;焊接良率≥99%;极柱内阻符合规格。
工序4:焊后整形与平面度检测
极柱焊接后盖板可能存在微小变形,需整形矫正并在线检测。
集成要点:平面度≤0.05mm;焊后台阶值≤0.2mm,间隙≤0.05mm;NG品自动剔除。
工序5:下塑胶组装与热熔
下塑胶经自动供料、二次定位,通过超声热熔固定。用于隔离极柱与盖板金属本体。
集成要点:供料稳定无卡料;定位精度±0.1mm;热熔后拉拔力符合规格。
工序6:密封圈/极柱压环组装
部分工艺在极柱周围增加密封圈,并对漏装/多装闭环监测。随后组装极柱压环。
集成要点:密封圈漏装/多装零流出;压环压装力闭环控制;在线视觉检测确认到位。
工序7:综合检测
气密性检测(氦检) :双模式氦检系统,漏率通常要求≤1.0×10⁻⁶ Pa·m³/s量级。
电性能测试:极柱内阻、绝缘电阻、耐压测试。
AI视觉外观检测:焊道缺陷、磕碰、蓝膜偏移等。可识别爆点、凹陷、断焊/漏焊、毛刺凸起、翻边等。
集成要点:氦检漏率达标;电性能100%全检;视觉检测误判率≤1%。
工序8:贴膜与下料
自动贴覆保护膜并检测,下料机完成成品与不良品分拣。
集成要点:贴膜位置精度±0.5mm;无气泡、无褶皱;分拣准确。
四、三种主流工艺路线的整线差异
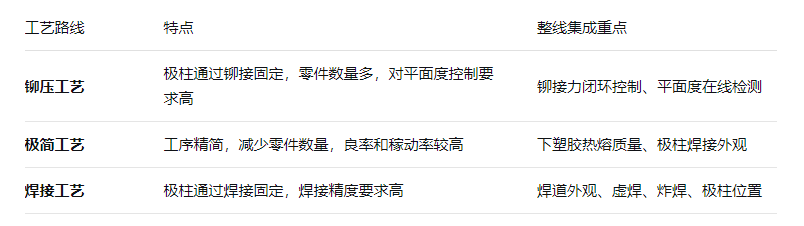
整线集成商需要根据客户的产品工艺路线,配置对应的设备和检测方案,而不是用一套通用方案套所有产品。
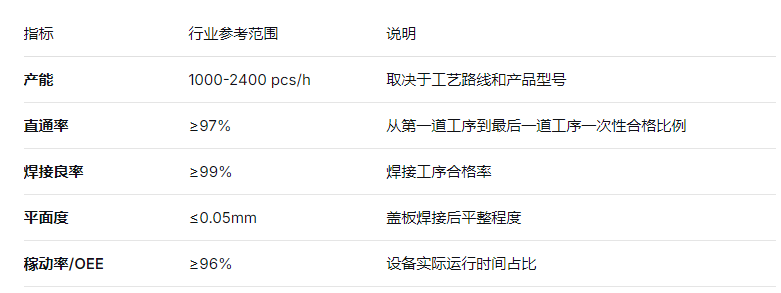
五、衡量整线集成商水平的参考指标
以下数据来自行业公开资料,供对标参考。SNK施努卡可根据客户需求提供定制化方案,具体指标以项目技术协议为准。
六、为什么选择SNK施努卡?
SNK施努卡(施努卡(苏州)智能装备有限公司)是国家高新技术企业、江苏省专精特新中小企业、江苏省瞪羚企业,专注“工业AI+工业智造”整体解决方案。
在盖板线整线集成领域,SNK施努卡具备以下能力:
工艺规划:可根据客户产品图纸和产能目标,提供完整的工艺流程图、节拍平衡表和布局方案。
设备集成:具备机械设计、电气控制、机器人编程、视觉算法等全栈技术能力,可自研核心工站设备并集成整线。
视觉检测:自研深度学习算法,针对铝合金反光表面定制多角度光源方案,覆盖防爆阀焊后检测、密封圈防错、极柱焊接外观、成品全检等环节。
数据贯通:提供标准MES接口,检测数据自动绑定产品二维码,支持按批次、时间、型号查询追溯。
整线交付:从方案设计、设备制造、安装调试到操作培训、售后支持,提供一站式交钥匙服务。
服务网络:总部苏州,全国多个服务网点,24小时技术响应。
七、选型行动建议
如果您正在评估动力电池盖板自动组装检测线,建议按以下步骤推进:
明确产品工艺路线:铆压/极简/焊接?方形/圆柱?尺寸范围?
锁定2-3家整线集成商:要求提供同类产品的整线交付案例和实测数据
重点验证平面度和氦检:要求集成商展示实际运行数据
确认视觉检测配置:小零件防错和焊接外观检测是否集成
安排试跑:用你自己的盖板产品在候选产线上做一次试生产
SNK施努卡可为您提供盖板线整线方案的免费咨询与初步工艺规划。